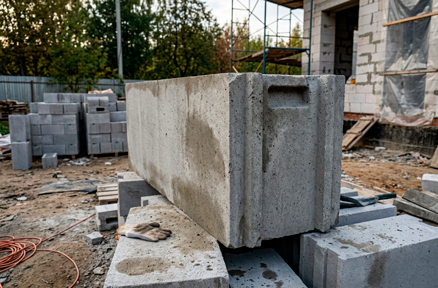
Автоклавный газобетон: жесткая технология производства и физика материала
Автоклавный синтез: жесткий разбор технологии
Высокое теплосопротивление при несущей прочности — это не чудо, а результат строго контролируемой химической реакции. Автоклавный газобетон (AAC) вытеснил традиционные материалы за счет математически выверенной пористости. Этот технологичный материал создается на автоматизированных линиях, где каждый этап жестко подчинен физике и химии. Разбираем производственный цикл: от подготовки минеральной базы до запекания под высоким давлением.
Базовая химия ячеистого бетона
Производство газосиликата — это управляемый химический процесс. В основе лежат портландцемент, молотый кварцевый песок, негашеная известь, вода и алюминиевая суспензия (газообразователь). Процесс лишен случайных факторов, протекает в герметичных емкостях и гарантирует стабильность физико-механических характеристик готовой партии.
Сырьевая база: инженерный подход к компонентам
- Кварцевый песок: Не карьерный сырец, а материал тонкого помола (фракция менее 0.2 мм). Тонкий помол критичен для равномерного распределения газовых пузырьков и формирования прочной силикатной матрицы. ГОСТ 31359 требует содержания кремнезема (SiO2) не менее 85%.
- Вяжущее (Цемент + Известь): Портландцемент задает стартовую марочную прочность. Активная известь (СаО) работает как щелочной реагент, запускающий процесс газообразования.
- Алюминиевая пудра: Катализатор (менее 0.1% от общей массы). В щелочной среде извести алюминий выделяет водород. Точная дозировка пудры математически определяет будущую плотность блока — D300, D400, D500.
- Техническая вода: Подогретая вода строго контролируемой температуры запускает процесс гидратации и обеспечивает пластичность суспензии.
Этап 1: Формирование пористой матрицы
Компоненты дозируются электроникой и сбрасываются в кавитационный смеситель. Высокоскоростное перемешивание обеспечивает абсолютную гомогенизацию массы. Химия процесса:
- Затворение: Ввод подогретой воды и перемешивание минеральной базы.
- Газообразование: Впрыск алюминиевой пасты. Старт реакции: 2Al + 3Ca(OH)2 + 6H2O → 3CaO·Al2O3·6H2O + 3H2↑. Происходит интенсивное выделение газообразного водорода.
- Вспучивание: Водород образует миллионы замкнутых сферических пор (диаметром 1-2 мм). Масса увеличивается в объеме в 2-3 раза. Металлические формы заполняются с учетом расчетного подъема «сырца».
Инженерный профит: 100% контроль плотности. Автоматика отмеряет газообразователь с точностью до грамма, исключая плавающие характеристики, свойственные кустарному пенобетону.
Этап 2: Набор распалубочной прочности
Формы с массивом перемещаются в камеры предварительного твердения. При заданном температурном режиме (около 40-50°C) цемент гидратируется. Массив («сырец») набирает структурную жесткость (пластическую прочность), достаточную для механической резки, но сохраняет податливость.
Этап 3: Струнная резка с миллиметровым допуском
Сырой массив распалубливается и подается на роботизированный резательный комплекс.
- Механика реза: Блок режется системой натянутых стальных струн (толщина ~1 мм). Калибровка оборудования обеспечивает допуски по граням ±1-2 мм (в строгом соответствии с жесткими нормами ГОСТ 31360-2007).
- Оси обработки: Комплекс выполняет продольный, поперечный и горизонтальный рез. Формируются захватные карманы и система «паз-гребень».
Технологическое превосходство струнной резки:
- Идеальная геометрия: Гладкие грани позволяют вести кладку исключительно на полимерный клей (шов 2-3 мм). Исключаются цементные швы (10-15 мм), выступающие мощными мостиками холода.
- Безотходность: Кромочные обрезки «сырца» возвращаются в шламовый бассейн для повторного использования. Нулевая потеря сырья.
Этап 4: Автоклавный синтез (Термовлажностная обработка)
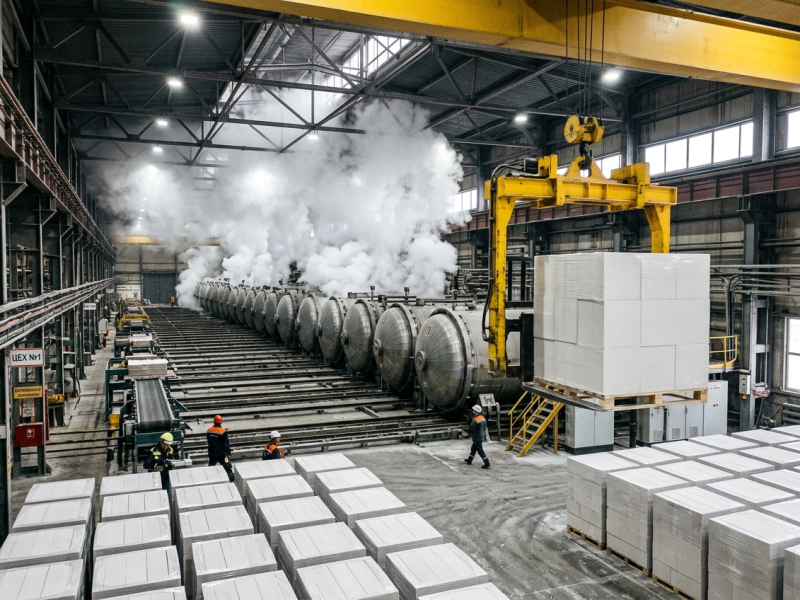
Нарезанный массив загружается в автоклав — герметичную стальную капсулу длиной до 40 метров. Здесь пористый «сырец» превращается в конструкционный силикатный камень.
- Параметры среды: Подача насыщенного пара под давлением 10-14 атмосфер (1.0-1.4 МПа).
- Температурный пик: Разогрев массива до 180-200°C.
- Химия синтеза: В жестких гидротермальных условиях кварцевый песок вступает в реакцию с оксидом кальция. Синтезируются новые высокопрочные минералы — гидросиликаты кальция (тоберморит).
- Цикл: Процесс запекания длится 8-12 часов.
Физические последствия автоклавирования:
- Кратный рост несущей способности: Кристаллы тоберморита задают марочную прочность. Блок D500 выходит из автоклава с классом на сжатие B2.5-B3.5 (по ГОСТ 31359).
- Блокировка усадки: Химические связи зафиксированы навсегда. Усадка готового блока при высыхании минимальна (не превышает 0.4 мм/м). У кустарного пенобетона этот показатель выше в разы.
- Гомогенность структуры: Пар под давлением пробивает массив насквозь. Физико-механические свойства центральной части блока идентичны наружным граням.
Финал: контроль ОТК и отгрузка
Остывшие поддоны проходят инструментальный контроль геометрии, обматываются термоусадочной пленкой и маркируются. Пленка защищает материал от переувлажнения во время складского хранения и транспортировки.
Резюме: инженерные преимущества заводского синтеза
- Максимальное теплосопротивление (λ = 0.10-0.12 Вт/(м·°C) для D400): Миллиарды изолированных пор работают как термос. Согласно СП 50.13330.2012, стена из газобетона D500 толщиной 400 мм закрывает нормативы тепловой защиты для климата Москвы без использования фасадной минваты.
- Сниженная масса (от 300 до 700 кг/м³): Радикальная разгрузка фундамента. Снижение сметы на обустройство тяжелых ростверков.
- Конструкционная прочность (В2.5 - В5.0): Синтез тоберморита обеспечивает несущую способность, достаточную для возведения 3-5 этажных зданий с железобетонными перекрытиями.
- Эталонная геометрия (допуски 1-2 мм): Позволяет вести тонкошовную кладку. Снижает расход клея в 5 раз по сравнению с ЦПС и исключает промерзание швов.
- Паропроницаемость (до 0.20 мг/(м·ч·Па)): Стена сбрасывает избыток пара, блокируя накопление конденсата и развитие плесени в пироге фасада.
- Огнестойкость (класс КМ0): Минеральная база не горит. Предел огнестойкости (REI) стены составляет до 240 минут под прямым огневым воздействием.
Технологический вердикт
Слабые места материала (высокое влагопоглощение и требовательность к крепежу) нивелируются правильным пирогом отделки и химическими анкерами.
Отказ от автоклавного газобетона в пользу классической керамики или кустарных пеноблоков — это математически необоснованное завышение сметы на фундамент, работу каменщиков и дальнейшую оплату энергоносителей. Автоклавный синтез превратил ячеистый бетон из экспериментального материала в безальтернативный инженерный стандарт современного малоэтажного строительства.
Нужна техническая консультация или жесткая смета на объем газобетона и клея?
Закроем вопрос за 5 минут!
Наш ассортимент:
Блоки Могилевского КСИ — эталонная геометрия на немецких линиях!
Блоки Газосиликат-Могилёв — рабочий баланс цены и качества!
ПРЯМАЯ СВЯЗЬ:
8 800 770-06-03
portalsnab2010@gmail.com
Организуем бесперебойную поставку на ваш объект!